از گرانول تا سپر رنگشده؛ روایتی از خط تولید پلاسکوکار سایپا
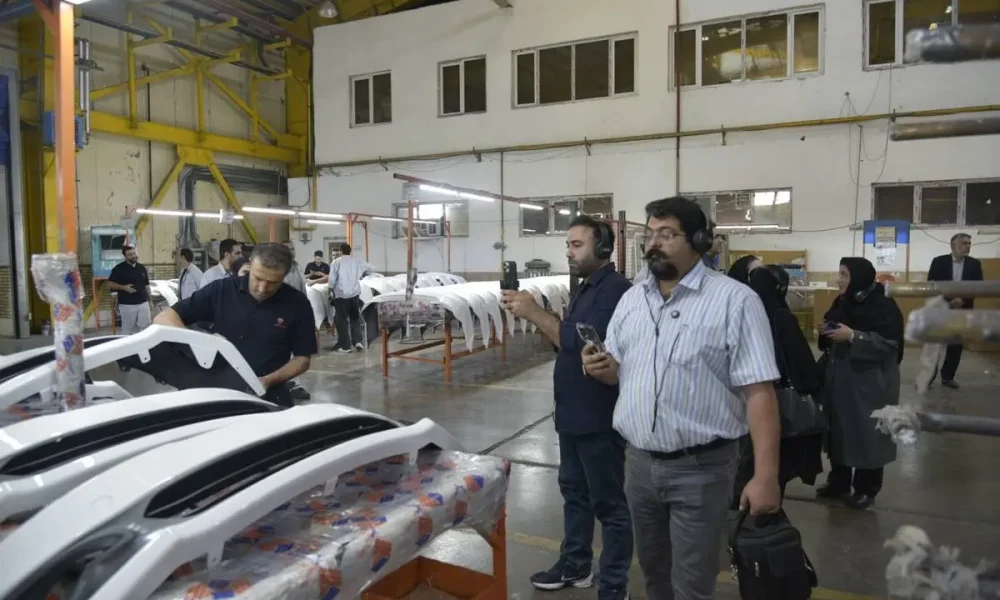
صبح امروز چهارشنبه اول مهرماه، جمعی از خبرنگاران در قالب پویش «#سایپا_رسانه» از بخشهای مختلف شرکت پلاسکوکار سایپا و خطوط تولید این مجموعه بازدید کردند؛ بازدیدی که فرصتی برای مشاهده فرآیند تولید قطعات پلیمری خودرو از مراحل آزمایشگاهی و شکلدهی اولیه تا رنگ، مونتاژ و کنترل نهایی فراهم کرد.
پلاسکوکار سایپا از شرکتهای باسابقه صنعت قطعهسازی کشور است. این شرکت در ۲۴ اسفندماه سال ۱۳۴۲ تأسیس شد و فعالیت اولیه آن به تولید محصولات پلاستیکی، از جمله در حوزه لوازم خانگی، بازمیگشت. شرکت در سال ۱۳۵۴ از سهامی خاص به سهامی عام تبدیل شد و در سال ۱۳۷۸ نیز نام آن به «شرکت کارخانجات پلاسکوکار سایپا» تغییر یافت. این مجموعه در ادامه فعالیت خود به یکی از تولیدکنندگان قطعات و مجموعههای پلیمری صنعت خودرو تبدیل شد و حوزههای تزریق پلاستیک، رنگ و مونتاژ را توسعه داد.
پلاسکوکار امروز بخشی از زنجیره تأمین گروه سایپا محسوب میشود و تولید مجموعههایی مانند سپرهای جلو و عقب، داشبورد، رودری و سایر قطعات پلیمری خودرو در حوزه فعالیت آن قرار دارد. در سالهای گذشته نیز تولید مجموعه سپر خودروهایی از خانواده تیبا، ساینا، کوییک و شاهین و رودری شاهین در سبد تولید این شرکت قرار داشته است.
کنترل کیفیت؛ پیش از آنکه قطعه وارد خودرو شود
نخستین بخش از بازدید، آزمایشگاه و تجهیزات کنترل کیفیت پلاسکوکار بود؛ جایی که نمونه مواد و قطعات تولیدی با تجهیزات مختلف مورد بررسی قرار میگیرند. در این بخش دستگاههای آزمایشگاهی برای ارزیابی ویژگیهای مواد پلیمری و کنترل مشخصات فیزیکی و مکانیکی قطعات مستقر شدهاند.
اهمیت این مرحله از آن جهت است که رفتار یک قطعه پلیمری خودرو تنها به شکل ظاهری آن محدود نیست. مواد اولیه، شرایط تزریق و کیفیت قطعه تولیدشده باید با الزامات تعریفشده مطابقت داشته باشد و پیش از ورود محصول به مراحل بعدی، کیفیت آن مورد ارزیابی قرار گیرد.
این کنترلها در ادامه خط نیز متوقف نمیشود و قطعات در مراحل مختلف تولید، از ظاهر و کیفیت سطح گرفته تا مونتاژ اجزا، مورد بررسی قرار میگیرند.
جایی که مواد پلیمری به قطعات خودرو تبدیل میشوند
در سالن تزریق، ابعاد ماشینآلات نشان میدهد تولید قطعات بزرگی مانند داشبورد و سپر با تزریق قطعات پلاستیکی کوچک قابل مقایسه نیست. قالبهای بزرگ در ماشینهای تزریق قرار میگیرند و مواد پلیمری پس از آمادهسازی و ذوب، تحت فشار وارد قالب شده و شکل نهایی قطعه را به خود میگیرند.
ماشینهای تزریق مستقر در سالن، بخش اصلی شکلدهی قطعات را برعهده دارند. قطعات پس از خروج از قالب وارد مراحل تکمیلی میشوند؛ پلیسهها و بخشهای اضافی کنترل و اصلاح شده و محصول برای ادامه مسیر تولید آماده میشود.
در بخشهایی از سالن، پوستههای داشبورد و قطعات بزرگ پلیمری تولیدشده در کنار یکدیگر قرار گرفتهاند؛ محصولاتی که در ظاهر ممکن است یک قطعه یکپارچه به نظر برسند، اما برای تبدیل شدن به مجموعه نهایی خودرو، مراحل متعددی را پشت سر میگذارند.
سپر؛ از قطعه خام مشکی تا سطح آماده رنگ
یکی از بخشهای اصلی این مجموعه به تولید سپر اختصاص دارد. سپر پس از خروج از مرحله تزریق هنوز محصول نهایی نیست. قطعه خام باید برای ورود به فرآیند رنگ آماده شود و کیفیت سطح آن اهمیت بالایی دارد؛ زیرا هرگونه آلودگی یا ایراد سطحی میتواند نتیجه نهایی رنگ را تحت تأثیر قرار دهد.
در جریان بازدید، بخش چربیگیری یا Degreasing Booth نیز در مسیر تولید مشاهده شد. در این مرحله سطح قطعه برای ادامه فرآیند آماده میشود تا آلودگیها و عواملی که مانع چسبندگی مناسب پوشش رنگ هستند، از سطح حذف شوند.
پس از آمادهسازی، قطعات وارد فرآیند رنگ میشوند. پلاسکوکار سایپا پیشتر خط رباتیک و تماماتوماتیک رنگ خود را در شهرک صنعتی کاسپین راهاندازی کرده است؛ خطی که هنگام افتتاح در سال ۱۳۹۹ دارای ۱۲ ربات رنگپاش و ظرفیت اسمی رنگآمیزی سالانه ۷۲۰ هزار سپر در ۱۴ رنگ اعلام شده بود.
رباتها وارد فرآیند رنگ میشوند
در کابینهای بسته رنگ، بازوهای رباتیک بخش مهمی از عملیات را انجام میدهند. استفاده از ربات در این مرحله علاوه بر افزایش سرعت، امکان کنترل بهتر حرکت رنگپاش، فاصله آن از سطح قطعه و یکنواختی پوشش را فراهم میکند.
این بخش یکی از نقاطی است که اتوماسیون در خط تولید پلاسکوکار بهوضوح قابل مشاهده است. قطعات پس از طی مراحل آمادهسازی سطح وارد فضای کنترلشده رنگ میشوند و عملیات پاشش بدون نیاز به اجرای مستقیم آن توسط نیروی انسانی روی هر قطعه انجام میشود.
پس از خروج از این بخش، ردیف سپرهای رنگشده روی تجهیزات و استندهای خط قرار میگیرند. سپرهایی که در ابتدای فرآیند به شکل قطعات خام و تیرهرنگ دیده میشوند، در این مرحله با سطح نهایی رنگشده آماده ورود به بخشهای تکمیلی هستند.
مونتاژ؛ سپر فقط یک پوسته پلاستیکی نیست
یکی از بخشهای قابل توجه خط، مرحله مونتاژ مجموعه سپر است. محصولی که در نهایت به خودروساز تحویل میشود صرفاً همان پوسته بزرگ تزریقشده نیست و بسته به نوع خودرو، اجزای مختلف باید روی آن نصب شود.
در ایستگاههای مونتاژ، دستهسیمها، اتصالات و برخی تجهیزات مرتبط با مجموعه سپر روی قطعه قرار میگیرند. تصاویر خط نیز نصب مجموعههای الکتریکی و سیمکشی روی قسمت داخلی سپر را نشان میدهد. در این مرحله قطعه روی فیکسچرهای مخصوص قرار میگیرد تا اپراتور بتواند اجزا را در موقعیت تعریفشده نصب کند.
حرکت قطعات میان ایستگاهها نیز از طریق تجهیزات انتقال و مسیرهای خط انجام میشود و هر سپر پس از تکمیل عملیات مونتاژ و کنترل، برای خروج از خط و ارسال به مرحله بعدی زنجیره تأمین آماده میشود.
از سپر و داشبورد تا توسعه تریم داخلی
فعالیت پلاسکوکار در سالهای اخیر به سپر محدود نمانده است. این شرکت در بخش تزریق، رنگ و داشبورد فعالیت دارد و توسعه تولید تریم داخلی خودرو نیز در برنامه آن قرار گرفته است. تولید داشبورد خودروی آریا، سپر وانت ارتقایافته گروه سایپا و مجموعههای پلیمری مورد استفاده در محصولات زامیاد از جمله پروژههایی بوده که برای توسعه سبد محصولات شرکت مطرح شده است.
پیش از این همچنین اجرای پروژه قطعات تریم داخلی آریا با روش «سافتتاچ»، تولید نمونههای اولیه پروژههای اطلس و آریا و توسعه سایت کاسپین در برنامههای توسعهای پلاسکوکار قرار گرفته بود.
مشاهده سالنهای تولید نشان میدهد فرآیند ساخت یک قطعه پلیمری خودرو بسیار فراتر از تزریق پلاستیک در قالب است. کنترل مواد، شکلدهی، اصلاح قطعه، آمادهسازی سطح، چربیگیری، رنگ رباتیک، مونتاژ تجهیزات و کنترل نهایی حلقههایی هستند که باید پشت سر هم قرار گیرند تا محصولی که در ابتدا تنها ماده اولیه پلیمری است، در انتهای خط به یک مجموعه آماده نصب روی خودرو تبدیل شود.
بازدید امروز خبرنگاران از پلاسکوکار سایپا در قالب پویش «#سایپا_رسانه» نیز بیش از هر چیز تصویری از همین زنجیره به دست داد؛ زنجیرهای که بخش قابل توجهی از آن پشت ظاهر ساده سپر، داشبورد و قطعات پلاستیکی خودرو پنهان میماند.
انتهای پیام/
منبع : ایلنا
هیچ دیدگاهی درج نشده - اولین نفر باشید